

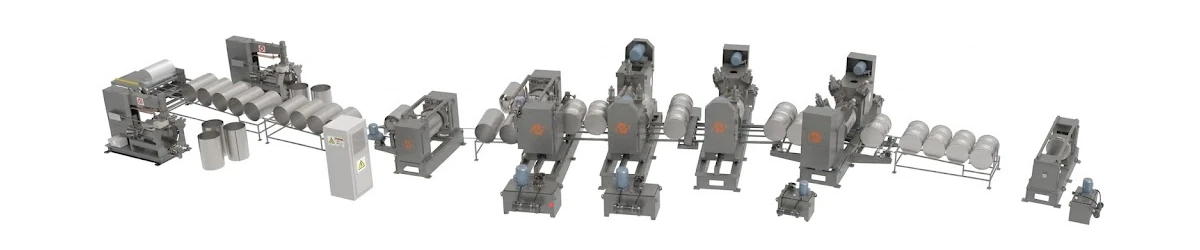
خطوط تولید بشکه فلزی، مجموعهای از ماشینآلات صنعتی هماهنگ برای تبدیل ورقهای فولادی به بشکههای استاندارد با درزبندی کامل، مقاومت فیزیکی بالا و تلرانس مکانیکی بسیار دقیق هستند. این خطوط متناسب با نیاز صنایع مختلف، قابلیت طراحی و چیدمان جهت تولید انواع بشکههای روغنی (درببسته)، بشکههای قیری و بشکههای صنایع غذایی را دارند.
خط تولید بشکه روغن
طراحی و ساخت مجموعه کامل؛ از کویل ورق تا بشکه نهایی
خط تولید بشکه روغن فنگستر پویا، مجموعهای یکپارچه برای تبدیل کویل ورق فولادی به بشکه نهایی است؛ از برش اتوماتیک ورق و تولید درب بالا و پایین تا نورد و جوش بدنه، فرمدهی، مونتاژ، تست نشتی و رنگآمیزی. فنگستر پویا با تجربه طراحی، ساخت، نصب و راهاندازی خطوط اتوماتیک بشکه روغن و قیر در داخل و خارج از کشور، این خطوط را در مدلهای نیمهاتوماتیک و اتوماتیک و با ظرفیت متناسب با نیاز تولید طراحی و اجرا میکند.
شرکت دانشبنیان فنگستر پویا با نزدیک به سه دهه فعالیت، ساخت بیش از ۴۰۰۰ دستگاه و اجرای بیش از ۵۰۰ پروژه صنعتی، تجربه ساخت ماشینآلات را با توان اجرای پروژههای کامل EPCC ترکیب کرده است. این توانمندی، امکان اجرای خط بشکهسازی از مهندسی و ساخت تا نصب، راهاندازی و آموزش را فراهم میکند.
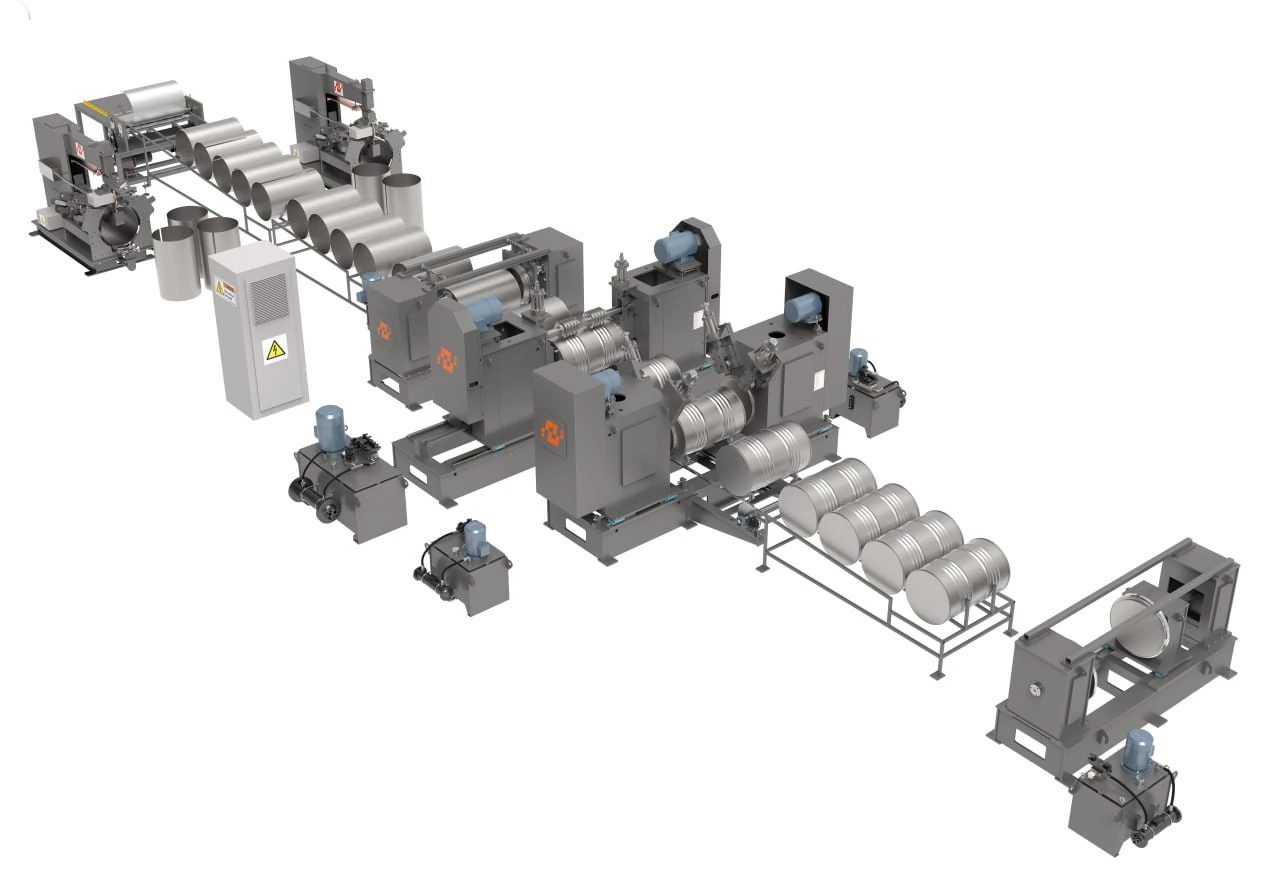
مدلها و ظرفیت تولید خط بشکه روغن
| مدل خط | ظرفیت اسمی در دقیقه | تولید اسمی در ساعت | تولید اسمی در شیفت ۸ ساعته |
|---|---|---|---|
| نیمهاتوماتیک | ۳ بشکه | ۱۸۰ بشکه | ۱۴۴۰ بشکه |
| اتوماتیک | ۳ بشکه | ۱۸۰ بشکه | ۱۴۴۰ بشکه |
| اتوماتیک | ۶ بشکه | ۳۶۰ بشکه | ۲۸۸۰ بشکه |
امکان طراحی و ساخت خطوط اتوماتیک با ظرفیت بالاتر از ۶ بشکه در دقیقه نیز متناسب با نیاز پروژه وجود دارد.
تفاوت دو مدل ۳ بشکه در دقیقه، در سطح اتوماسیون و شیوه بهرهبرداری است. در مدل نیمهاتوماتیک، اپراتورها بخشی از تغذیه و جابهجایی قطعات را انجام میدهند؛ در مدل اتوماتیک، تجهیزات تغذیه و انتقال، ارتباط میان مراحل را برقرار میکنند و نیاز به جابهجایی دستی کاهش مییابد.
بخشهای اصلی خط تولید بشکه روغن
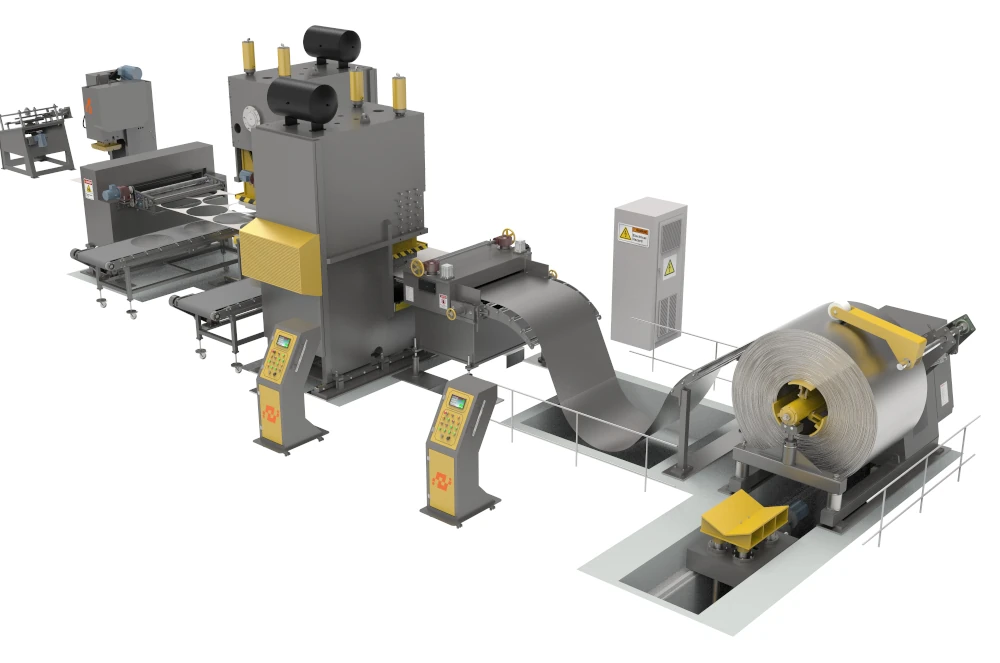
۱. خط برش اتوماتیک ورق بدنه
خط برش ورق بدنه در تمامی مدلهای خط بشکهسازی فنگستر پویا بهصورت اتوماتیک ارائه میشود.
ورق پس از عبور از مجموعه کشنده و صافکن، در طول تعیینشده برش داده میشود. سیستم دستهبندی اتوماتیک نیز ورقهای خروجی را بهصورت منظم روی پالت آماده میکند تا به بخش نورد و جوش بدنه منتقل شوند.
مزیتهای این بخش:
- برش پرسرعت و تأمین ورق موردنیاز خط تولید
- تنظیم طول برش متناسب با ابعاد بدنه بشکه
- دستهبندی اتوماتیک و منظم ورقها روی پالت
- عملکرد یکپارچه تجهیزات از بازکردن کویل تا خروج ورق
۲. خط تولید درب بالا و پایین
خط تولید درب بشکه در دو آرایش نیمهاتوماتیک و اتوماتیک ارائه میشود. این بخش، عملیات برش و پرسکاری، فرمدهی درب بالا و پایین، آمادهسازی محل دهانهها و تزریق چسب مخصوص را متناسب با مشخصات محصول پوشش میدهد.
مدل نیمهاتوماتیک: ورق یا قطعه توسط اپراتور زیر پرس قرار میگیرد و عملیات تولید و فرمدهی توسط دستگاه انجام میشود. بخشی از بارگذاری و انتقال قطعات میان ایستگاهها نیز بر عهده اپراتور است.
مزیت این مدل، سرمایهگذاری اولیه کمتر و امکان شروع تولید با تجهیزات قابل توسعه است. طراحی این مجموعه بهگونهای انجام میشود که ارتقای بعدی به سیستم اتوماتیک با حفظ تجهیزات اصلی و کمترین هزینه ممکن امکانپذیر باشد.
مدل اتوماتیک: بارگذاری، تغذیه و انتقال قطعات در مراحل پیشبینیشده بهصورت خودکار انجام میشود و ایستگاههای تولید درب با یکدیگر هماهنگ عمل میکنند.
مزیت این مدل، دو برابر شدن تیراژ تولید نسبت به مدل نیمهاتوماتیک، کاهش دخالت اپراتور، کاهش چشمگیر میزان ضایعات ورق و پیوستگی فرایند تولید دربهاست. ظرفیت این بخش با نیاز خط اصلی هماهنگ میشود .
۳. مجموعه نورد و جوش بدنه
ورقهای برشخورده از خط برش به این بخش منتقل میشوند. ابتدا ورق در دستگاه نورد به فرم استوانهای درمیآید؛ سپس بدنه شکلگرفته وارد دستگاه جوش میشود و اتصال طولی آن بهصورت اتوماتیک انجام میگیرد.
دقت در هدایت و قرارگیری لبههای ورق، همراه با کنترل فرایند جوشکاری، به ایجاد اتصال یکنواخت و کاهش آسیب و ضایعات ورق کمک میکند. دستگاههای جوش با پاشش کم و مصرف انرژی پایین طراحی شدهاند؛ کاهش مصرف انرژی آنها در مقایسه با مدلهای مشابه، بیش از ۷۰ درصد است.
متناسب با ظرفیت و آرایش خط، ۲ تا ۶ دستگاه جوش میتواند در مجموعه نصب شود.
مزیتهای این بخش:
- اجرای اتوماتیک جوش طولی با کیفیت و یکنواختی بالا
- کاهش ضایعات ناشی از جوش نامناسب و آسیب به ورق
- پاشش کمتر در فرایند جوشکاری
- مصرف انرژی بسیار پایینتر نسبت به مدلهای مشابه
۴. خط تولید اصلی بشکه
بدنه جوششده وارد خط تولید اصلی میشود و مراحل آمادهسازی لبهها، فرمدهی بدنه و اتصال درب بالا و پایین را طی میکند. تجهیزات اصلی این بخش شامل لبهزن یا فلنچر، مجموعه فرمدهی بدنه و سیمر است.
در دستگاه لبهزن، لبههای بدنه برای اتصال دربها آماده میشوند. مجموعه فرمدهی، فرم موردنیاز بدنه جهت تقویت بدنه را ایجاد میکند و در مرحله سیمر، درب بالا و پایین به بدنه متصل میشوند.
انتقال بدنه میان مراحل این خط بهصورت اتوماتیک انجام میشود تا توالی عملیات منظم باشد و جابهجایی میان دستگاهها به حداقل برسد.
مزیتهای این بخش:
- انتقال اتوماتیک بدنه میان مراحل تولید
- هماهنگی عملیات لبزنی، فرمدهی و اتصال دربها
- کاهش جابهجایی دستی میان ایستگاهها
- کنترل فرم لبهها و کیفیت اتصال درب به بدنه
۵. ماشین تست نشتی
پس از تکمیل مونتاژ، آببندی بشکه با تست پنوماتیکی و کنترل چشمی بررسی میشود. در این مرحله، بشکه تحت فشار هوا قرار میگیرد و کنترل چشمی برای شناسایی نشتی انجام میشود.
۶. خط رنگ و پوشش بشکه
فنگستر پویا امکان طراحی و اجرای کامل خط رنگ و پوشش را همراه با تجهیزات بشکهسازی دارد. این مجموعه، متناسب با نوع پوشش، شامل انتقال بشکه،شست و شو، اعمال رنگ، خشککردن یا پخت و تخلیه محصول نهایی است.
نوع پوشش، ظرفیت تجهیزات و مسیر انتقال بشکهها بر اساس مشخصات محصول و برنامه تولید انتخاب میشود. نیازهای انرژی و تأسیسات این بخش نیز همراه با سایر قسمتهای خط مشخص خواهد شد.
اجرای کامل پروژه توسط فنگستر پویا
سابقه نصب و راهاندازی خطوط اتوماتیک بشکه روغن و قیر در داخل و خارج از ایران، همراه با تجربه اجرای پروژههای EPCC، پشتوانه فنگستر پویا برای ارائه یک مجموعه کامل تولیدی است.
دامنه خدمات میتواند شامل مهندسی، جانمایی، ساخت و تأمین ماشینآلات، تعیین نیازهای تأسیساتی، نصب، راهاندازی و آموزش باشد. امکان تأمین بخشهای مستقل، تکمیل خط موجود، طراحی خط ترکیبی و اجرای ظرفیتهای بالاتر نیز متناسب با نیاز پروژه وجود دارد.
دریافت پیشنهاد فنی و قیمت خط بشکه روغن
حجم و ابعاد بشکه وظرفیت تولید را اعلام نمایید تا مدل خط، سطح اتوماسیون و چیدمان متناسب با پروژه پیشنهاد شود.
دریافت مشاوره فنی راه اندازی، فروش و استعلام قیمت
خط تولید بشکه قیر (صادراتی و صنعتی)
طراحی مهندسی برای تیراژ بالا و پایداری در بارگیری مذاب
تولید بشکههای قیری به دلیل ماهیت پرکنی در حالت مذاب (دمای بالای ۱۶۰ درجه سانتیگراد) و فشارهای سنگین ناشی از انباشت کانتینری در فرآیند صادرات، نیازمند الزامات ساختاری و مکانیکی متفاوتی نسبت به بشکههای سبک است. خطوط تولید بشکه قیر فنگستر پویا با تکیه بر سرعت خط انتقال و رولفرمینگ امواج عمیق تقویتی، محصولی با استحکام دینامیکی بالا جهت جلوگیری از دفرمگی بدنه در حملونقل جادهای و دریایی تولید میکنند.
مشخصات و ظرفیت تولید خط بشکه قیر
| مدل خط | ظرفیت اسمی در دقیقه | تولید اسمی در ساعت | تولید اسمی در شیفت ۸ ساعته |
|---|---|---|---|
| نیمهاتوماتیک صنعتی | ۴ بشکه | ۲۴۰ بشکه | ۱۹۲۰ بشکه |
| اتوماتیک صادراتی | ۶ بشکه | ۳۶۰ بشکه | ۲۸۸۰ بشکه |
| اتوماتیک ظرفیت بالا (High-Speed) | ۸ بشکه | ۴۸۰ بشکه | ۳۸۴۰ بشکه |
خطوط سرعتبالای بشکه قیر بهطور ویژه برای شرکتهای بازرگانی صادرات قیر و پالایشگاهها همگامسازی میشوند تا خط تولید، پاسخگوی جریان مداوم برجهای پرکنی پیوسته باشد.
ویژگیهای اختصاصی خط تولید بشکه قیر
۱. فرمدهی و ایجاد رینگهای تقویتی عمیق (Beading)
ایستگاه خطزن در این مجموعه با طراحی قالبهای ویژه، امواج محیطی عمیقتری را بر روی جداره ایجاد میکند. این طراحی سبب میشود بدنه بشکه در زمان چیدمان چندطبقه داخل کانتینر یا انبارش روباز در فصول گرم سال، دچار کمانش، فرورفتگی و شکستگی نشود.
۲. پرسهای فرمدهی درب با دهانه پرکنی سریع
دربهای بشکه قیر به گونهای پرسکاری و پانچ میشوند که امکان ورود نازلهای پرکن با دبی بالا و خروج بخارات نفتی داغ بدون ایجاد تلاطم را فراهم سازند. همچنین مکانیزم پلمپ نهایی متناسب با استانداردهای گمرکی و حمل بینالمللی کالا در نظر گرفته شده است.
۳. جوش درز پیوسته مقاوم در برابر شوک حرارتی
ورود قیر مذاب با دمای بالا میتواند تنش حرارتی شدیدی به درز طولی وارد کند. سیستم جوش اتوماتیک فنگستر پویا با تنظیم جریان نفوذ پایدار، جوشی کاملاً یکپارچه، بدون میکروترک و با حداقل تغییر ضخامت در محل اتصال ایجاد میکند.
۴. سیستم سیمینگ تقویتشده (Heavy-Duty Double Seamer)
اتصال درب و کفی به بدنه در بشکههای قیری توسط دستگاه سیمر سنگینکار انجام میشود تا لایههای درگیر لبه با فشردگی مکانیکی بالا در هم قفل شوند؛ به طوری که حتی در صورت فشار هیدرواستاتیکی ناشی از انباشت مواد داغ، کوچکترین نشتی یا بازشدگی درز لبهها رخ ندهد.
دریافت پیشنهاد فنی و قیمت خط بشکه قیر
با اعلام تناژ صادراتی یا تیراژ مورد نظر در شیفت، مشخصات دقیق ماشینآلات، دیاگرام چیدمان خط و طرح توجیهی برای شما ارسال خواهد شد.
دریافت مشاوره فنی راه اندازی، فروش و استعلام قیمت