




نحوه کارکرد و مکانیزم پرس ضربه ای
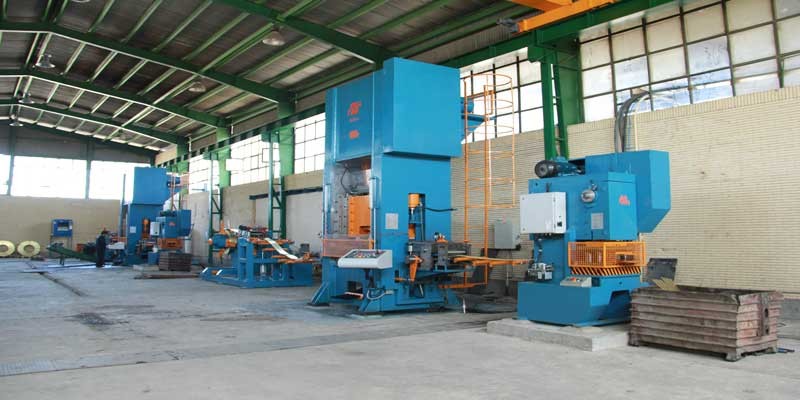
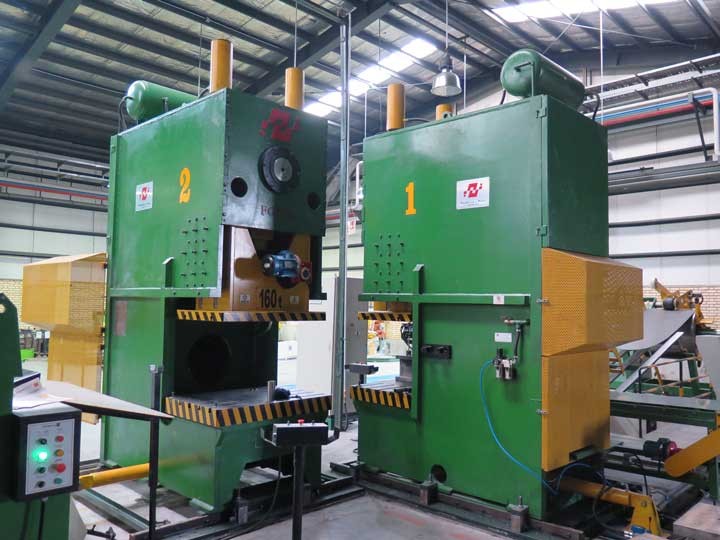
سازوکار پرس ضربهای بر پایه ذخیره و آزادسازی سریع انرژی مکانیکی استوار است. بر خلاف پرسهای هیدرولیک که از فشار سیال بهره میبرند، چرخه انتقال نیرو در پرسهای مکانیکی طی مراحل زیر انجام میپذیرد:
- تولید و ذخیره انرژی جنبشی: الکتروموتور اصلی دستگاه، فلایویل (Flywheel یا چرخ طیار) سنگین را به چرخش درمیآورد. نقش فلایویل، ذخیره پیوسته انرژی دورانی و تخلیه آن در کسری از ثانیه در لحظه برخورد سنبه با ورق است تا مانع افت گشتاور یا آمپر کشیدن ناگهانی الکتروموتور شود.
- انتقال گشتاور با کلاچ و ترمز پنوماتیک: با ارسال سیگنال فرمان از پدال یا کلید دودستی اپراتور، مجموعه کلاچ و ترمز پنوماتیک ترکیبی درگیر میشود. این مکانیزم به شیرهای دوبل ایمنی مجهز است تا سرعت واکنش در شروع حرکت و توقف اضطراری به میلیثانیه برسد.
- تبدیل حرکت دورانی به حرکت خطی: شفت لنگ (میللنگ آلیاژی) چرخش شفت را به دسته شاتون و سپس به رام (Ram/اسلاید متحرک) منتقل میکند. با پایین آمدن رام، سنبه با شتاب و نیروی متمرکز روی ماتریس فرود میآید.
- اجرای فرآیند شکلدهی: نیروی اعمالی از مرز تنش تسلیم یا استحکام برشی ورق عبور کرده و عملیات برش، پانچ، خمکاری یا کشش اجرا میشود.
انواع پرسهای ضربهای بر پایه سازه شاسی و فرآیند کاری
پرسهای ضربهای بسته به نوع کاربری، صلبیت شاسی و ابعاد قالب به چند خانواده اصلی دستهبندی میشوند. جهت مشاهده کاتالوگ و جداول تناژ تفکیکی، به صفحات تخصصی هر مدل مراجعه فرمایید:
- پرسهای ضربهای C فریم (دهانه باز): دارای شاسی باز با دسترسی آزاد سهطرفه به فضای قالب که بارگذاری دستی و تعویض قالب را سرعت میبخشد. این سری در تناژهای ۱۶ تا ۱۸۰ تن تولید شده و انتخابی بهینه برای قطعهسازی سبک، پانچ ورق و تولید یراقآلات است.
مشاهده مشخصات فنی و مدلهای پرس ضربهای C فریم - پرسهای ضربهای H فریم (دروازهای / شاسی بسته): دارای سازه بسته و صلب با چهار ستون فولادی که از هرگونه انحراف زاویهای و خمش زیر بارهای سنگین جلوگیری میکند. این دستگاهها در ظرفیتهای ۲۰۰ تا ۴۰۰ تن و تناژهای سفارشی برای قالبهای پروگرسیو طویل و قطعات ضخیم بدنه خودرو طراحی میشوند.
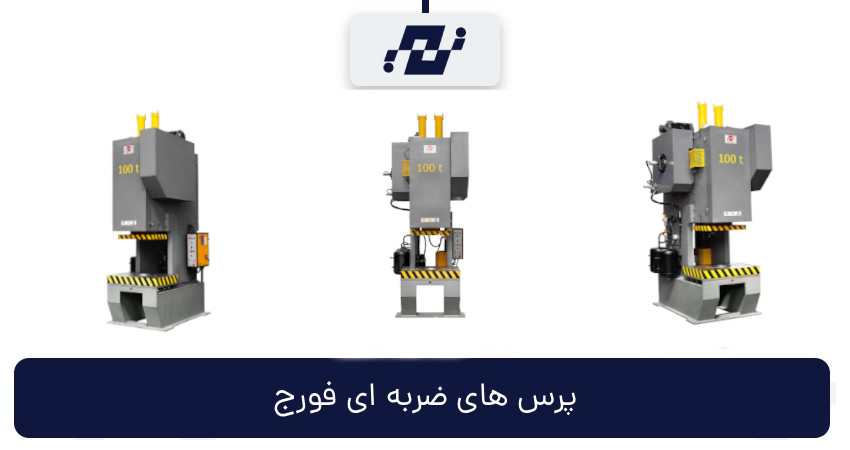
بررسی ابعاد میز و تناژهای پرس ضربهای H فریم - پرسهای فورج ضربهای: مجهز به شاسی تقویتشده، راهنماهای بلند و یاتاقانهای فوقسنگین جهت تحمل ضربات شوکآور فرآیندهای آهنگری گرم و نیمهگرم. کاربرد اصلی آن در تولید چرخدنده، میللنگ، شاتون و شیرآلات فورجی است.
مشاهده جزئیات و مدلهای پرس فورج ضربهای - پرسهای ضربهای دبل اکشن (کشش دوبل): طراحیشده با دو مکانیزم حرکتی مجزا (رام اصلی کشش و رام محیطی ورقگیر) جهت انجام فرآیندهای کشش عمیق و شکلدهی ظروف، کپسولها و پوستههای مقعر بدون چروکخوردگی لبه ورق.
بررسی سیستم هیدرولیک و کشش پرسهای دبل اکشن
جدول مقایسهای و راهنمای تصمیمگیری انتخاب پرس ضربهای
جدول زیر تفاوتهای کلیدی مدلهای مختلف را به منظور انتخاب درست ظرفیت خط تولید نشان میدهد:
| نوع پرس ضربهای | ظرفیت | کاربرد |
|---|---|---|
| پرس ضربهای C فریم | ۱۶ تا ۱۸۰ تن | پانچ، برش، خمکاری و شکلدهی ورق |
| پرس ضربهای H فریم | ۲۰۰ تا ۶۰۰ تن | پرسکاری صنعتی و قالبهای بزرگ |
| پرس ضربهای فورج | ۷۰ تا ۱۸۰ تن و بالاتر | آهنگری و شکلدهی فلزات |
| پرس ضربهای دبل اکشن | سفارشی | کشش عمیق و شکلدهی |
| پرس ضربهای ترانسفر | سفارشی | تولید اتوماتیک قطعات چندمرحلهای |
| پرسهای ضربهای افقی، زانویی و خاص | سفارشی | عملیات تخصصی شکلدهی و پرسکاری |
مقایسه فنی: پرس ضربهای (مکانیکی) در برابر پرس هیدرولیک
انتخاب میان پرس مکانیکی و هیدرولیکی یکی از تصمیمات حساس خطوط تولید است. تفاوتهای ریشهای این دو دستگاه عبارتند از:
- سرعت و تیراژ تولید: پرسهای ضربهای به دلیل تکیه بر سرعت دورانی شفت و فلایویل، توانایی ثبت بیش از ۱۰۰ ضربه در دقیقه را دارند که برای خطوط تولید با تیراژ بالا بیرقیب است. پرسهای هیدرولیک به دلیل زمان لازم برای پمپاژ سیال، سرعت کورس پایینتری دارند.
- نقطه تحویل حداکثر نیرو: در پرسهای ضربهای، بیشترین تناژ تنها در چند میلیمتر پایانی کورس (نقطه مرگ پایین یا BDC) تأمین میشود؛ در حالی که پرس هیدرولیک تناژ نامی خود را در تمام طول کورس به طور یکنواخت اعمال میکند.
- استهلاک و هزینههای جاری: نگهداری پرس ضربهای متکی بر روانکاری مداوم و بررسی لنتهای کلاچ-ترمز است؛ اما پرس هیدرولیک با چالشهای تعویض روغن هیدرولیک، حرارت مخزن، فیلتراسیون و استهلاک آببندها و پکینگها در شرایط کاری مداوم روبهرو است.
کاربردهای صنعتی پرس ضربهای
پرسهای ضربهای به واسطه دقت تکرارپذیری، قابلیت انطباق با قالبهای سنبه-ماتریس متنوع و اتصال به خطوط خودکار، بخش عمدهای از تولید قطعات فلزی را به خود اختصاص دادهاند:
- صنایع خودروسازی: شکلدهی براکتها، قطعات تعلیق، بستها، واشرها و قطعات ساختاری صندلی و بدنه.
- لوازم خانگی و اداری: پرسکاری سینیها، براکتهای کولر، قاب بدنه ماشین لباسشویی، اجاق گاز و بدنه کیسهای فلزی.
- صنایع الکتریک و تابلو برق: سوراخکاری سریع پنلها، تولید باسبار، جعبه فیوزها و ترمینالهای اتصال مسی و آلومینیومی.
- صنایع ابزار، قفل و یراقآلات: تولید انبوه قفل، لولا، یراقهای ساختمانی و اتصالات فولادی با تلرانس ابعادی بسیار کم.
تجهیز به خطوط اتوماسیون پرسکاری و سیستمهای ایمنی
پرسهای صنعتی بدون سیستمهای حفاظتی و تجهیزات تغذیه خودکار، کارایی اقتصادی نخواهند داشت. محصولات شرکت فنگستر پویا با قابلیت اتصال مستقیم به ادوات اتوماسیون عرضه میشوند:
- پرده نوری و حفاظت اپراتور (Safety Light Curtain): تعبیه پردههای نوری مادونقرمز در دهانه جلو؛ به محض ورود دست به حریم خطر، شیر پنوماتیک دوبل فرمان ترمز آنی صادر میکند.
- فیوز هیدرولیکی محافظ اضافه بار (Hydraulic Overload): سامانه هیدرولیکی مهار فشار در زیر پیچ رام که در صورت خطای تنظیم قالب یا گیرپاژ، بلافاصله افت فشار ایجاد کرده و مانع شکستن میللنگ میشود.
- سازگاری با خطوط فیدر و کویلبازکن: هماهنگی تابلو برق پرس با خطوط رولبازکن، صافکن و فیدرهای سروو (Servo Feeder) برای تبدیل پرس به یک خط تولید تماماتوماتیک بدون دخالت دست.
راهنمای گامبهگام محاسبه تناژ موردنیاز پرس
محاسبه صحیح ظرفیت دستگاه مانع از استهلاک پرس یا خرید دستگاههای با تناژ بیشازحد بالا میگردد. در عملیات برش و پانچ، تناژ مورد نیاز از رابطه زیر محاسبه میشود:
F = L × t × τ
در این رابطه، L محیط برش (میلیمتر)، t ضخامت ورق (میلیمتر) و τ استحکام برشی فلز (نیوتن بر میلیمتر مربع) است. در عمل، برای جبران کندی تیغه، اصطکاک و فشارهای ضربهای، یک ضریب اطمینان ۲۰ الی ۳۰ درصدی به مقدار بهدستآمده اضافه میشود تا تناژ نهایی پرس تعیین گردد.
ویژگیها و مزایای مهندسی ساخت در فنگستر پویا
- طراحی و ساخت بدنه مستحکم با تنشزدایی و ماشینکاری دقیق
- استفاده از سیستمهای کلاچ و ترمز صنعتی متناسب با ظرفیت و نوع دستگاه
- سیستم روغنکاری مرکزی اتوماتیک
- تابلو برق و فرمان مجهز به PLC
- امکان تجهیز به سیستم حفاظت اضافهبار هیدرولیکی
- امکان نصب پرده نوری و تجهیزات ایمنی
- قابلیت تنظیم ارتفاع قالب و کورس متناسب با مدل دستگاه
- امکان اتصال به انواع فیدر پنوماتیک، سرووفیدر و تجهیزات تغذیه ورق
- قابلیت سفارشیسازی مشخصات فنی و تجهیزات جانبی
دریافت پیشنهاد فنی و استعلام قیمت پرس ضربهای
برای دریافت راهنمایی در زمینه تعیین تناژ، ابعاد بهینه میز و دهانه قالب، مشخصات قطعهکار یا نقشه فنی محصول خود را برای مهندسان فروش ارسال نمایید تا بهترین گزینه به همراه پیشنهاد مالی و فنی در اختیار شما قرار گیرد.
دریافت مشاوره فنی و استعلام قیمت پرس ضربهای
پرسشهای متداول درباره پرسهای ضربهای
۱. پرس ضربهای برای چه ضخامتهایی از ورق کاربرد دارد؟
این دستگاهها از ورقهای بسیار نازک (کمتر از ۰٫۵ میلیمتر در صنایع الکترونیک) تا ورقهای فولادی ضخیم (بالای ۱۰ میلیمتر در پرسهای دروازهای تناژ بالا) را بسته به طراحی قالب و تناژ دستگاه پوشش میدهند.
۲. تفاوت پرس C فریم با H فریم در صلبیت چیست؟
پرسهای C فریم به دلیل باز بودن دهانه، در زیر بارهای حداکثری دچار خمش زاویهای (Angular Deflection) جزئی میشوند، اما پرسهای H فریم با شاسی ستونی بسته، تقارن کامل بار و صلبیت مطلق را برای قالبهای حساس و چندمرحلهای تضمین میکنند.
۳. سیستم کلاچ و ترمز پنوماتیک چه مزیتی نسبت به کلاچ مکانیکی (خاردار) دارد؟
کلاچهای پنوماتیک قابلیت توقف فوری رام در هر نقطه از کورس (اینچینگ و توقف اضطراری) را فراهم میکنند و بسیار کمصداتر بوده و ایمنی اپراتور را در مقایسه با کلاچهای قدیمی خاردار به طور کامل تضمین مینمایند.


